


Learning Center
2026Défauts de peinture liquide : causes et paramètres de processus à contrôler
Garantir une application irréprochable dans le domaine de la peinture industrielle liquide est une exigence technique incontournable, dont dépendent directement la résistance à la corrosion, la durée de vie du support et le rendu esthétique du produit fini. Une anomalie superficielle n’est jamais fortuite, mais constitue le signe visible d’un écart par rapport aux paramètres du processus. Comprendre les causes à l’origine des défauts de peinture permet d’intervenir rapidement sur l’ensemble du cycle, depuis la préparation de la pièce jusqu’à la gestion de l’environnement d’application, en passant par la phase de séchage. Résoudre à la racine les problèmes liés à la peinture liquide est le seul moyen d’optimiser l’efficacité de la ligne et de réduire le taux de rebuts.
Les principaux types de défauts et leurs origines
Pour garantir des résultats de finition irréprochables, il est nécessaire de gérer de manière synergique trois facteurs clés : la préparation du support, l’environnement de travail et les réglages de l’installation. Parmi les défauts les plus courants liés à la peinture liquide, on trouve :
- 01
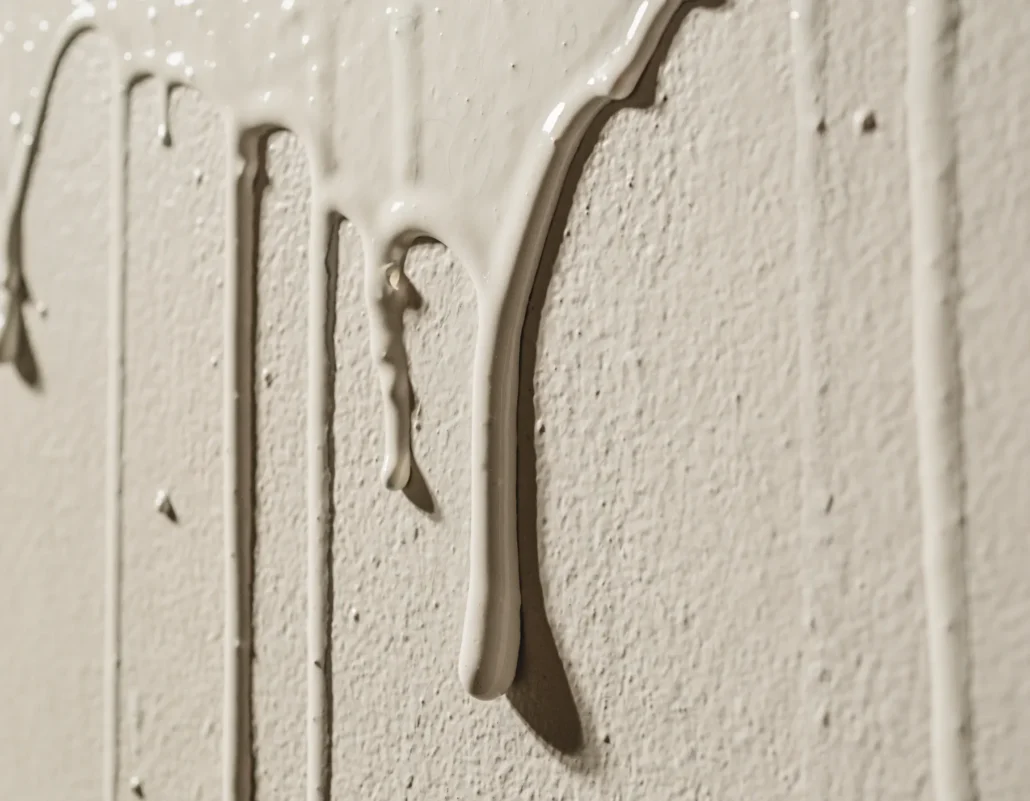
Coulures et gouttes (sagging) : elles se produisent lorsque le film appliqué coule avant le séchage ou la formation du film. Elles sont généralement dues à une viscosité trop faible de la peinture, à un rapport de dilution incorrect, à une quantité excessive de produit déposée en une seule couche ou à un mauvais réglage du pistolet de pulvérisation.
- 02
Cratères et défauts de pulvérisation (« fisheyes ») : ils se manifestent sous la forme de creux circulaires qui laissent apparaître la couche sous-jacente ou le support. La cause principale réside dans la présence de contaminants à faible tension superficielle sur le support (tels que des huiles, du silicone, des graisses ou des agents de démoulage) ou dans l’air comprimé utilisé pour la pulvérisation.
- 03
Peau d’orange : elle confère à la surface un aspect granuleux et ondulé. Ce phénomène indique une étalement insuffisant ou imparfait du film liquide, dû à une viscosité trop élevée du mélange, à une évaporation trop rapide du solvant, à une pression d’atomisation incorrecte ou à une distance non optimale entre le pistolet et la pièce.
- 04
Bulles et trous d’épingle (popping et pinholes) : il s’agit de microcavités ou de reliefs causés par le piégeage de solvants ou d’air à l’intérieur du film alors que la surface extérieure est déjà en train de sécher. Ce phénomène se produit lorsque les temps de séchage (flash-off) sont insuffisants avant l’entrée dans le four, ou en raison d’un gradient de température trop élevé au cours des premières phases de cuisson.
- 05
Opacification et blanchiment (blushing) : ces phénomènes se produisent lorsque le film perd de son éclat ou présente un voile laiteux en surface. Ce phénomène est principalement lié à une humidité relative élevée dans l’environnement d’application ou à l’utilisation de solvants à évaporation rapide, qui refroidissent la surface et provoquent la condensation de l’humidité atmosphérique sur le film encore frais.
- 06
Faible adhérence et délamination : il s’agit des problèmes les plus graves, car ils entraînent le décollement du revêtement du support ou entre les différentes couches appliquées. Ces problèmes sont presque toujours dus à un prétraitement chimique ou mécanique inadéquat, à la présence de résidus huileux sur la surface ou au non-respect des délais de recouvrement.
Get in touch
Améliorez les normes de qualité de votre chaîne de finition en éliminant les variables à l’origine des imperfections. Les systèmes conçus par Eurotherm garantissent une gestion rigoureuse des flux d’air, de la filtration et des conditions thermo-hygrométriques, assurant ainsi des applications uniformes, reproductibles et exemptes de contamination sur chaque lot de production.
Stratégies pour une prévention efficace
Pour éliminer totalement l’apparition d’imperfections, il faut une vision d’ensemble capable de contrôler et de stabiliser chaque étape du cycle de production. Les solutions d’installation proposées par Eurotherm ont justement été conçues pour éliminer les fluctuations opérationnelles et garantir le respect des normes de qualité de la finition. L’action préventive commence inévitablement par le prétraitement de la surface : des étapes ciblées de dégraissage chimique, de rinçage déminéralisé et de séchage complet créent la base d’ancrage idéale et éliminent toute trace de contaminants organiques ou d’agents de démoulage.
Dans la zone d’application, l’isolation microclimatique rigoureuse de l’environnement de travail devient une priorité. Le maintien de niveaux constants de température et d’humidité relative, associé à des systèmes de filtration de l’air hautement efficaces dans la cabine, permet de stabiliser la rhéologie du produit et la vitesse d’évaporation des solvants, tout en éliminant le risque de dépôt de particules polluantes sur le film encore humide. À cela s’ajoute le réglage correct des paramètres de pulvérisation : la viscosité de la peinture doit être mesurée et ajustée en fonction des conditions environnementales, tandis que la pression de l’air d’atomisation et le débit de l’aérographe doivent être réglés pour garantir une pulvérisation homogène.
Enfin, la phase de séchage (flash-off) et le passage ultérieur dans les fours de séchage doivent suivre des courbes thermiques progressives et parfaitement réparties dans la chambre creuse. Ce contrôle permet d’éviter les phénomènes d’ébullition superficielle des solvants et garantit une réticulation homogène et exempte de tensions internes au sein de la matrice polymère.
Stabilité et contrôle opérationnel
La continuité qualitative du revêtement ne peut être obtenue qu’en garantissant la répétabilité totale des conditions de fonctionnement. La planification d’interventions d’entretien périodiques sur les installations d’aspiration et les groupes de filtration, associée à un contrôle constant de la qualité de l’air comprimé (à l’aide de sécheurs et de déshuileurs performants), permet d’éviter toute variation imprévue dans le dépôt du film.
L’adoption de protocoles de mesure systématiques revêt une importance tout aussi fondamentale : le suivi de la viscosité du mélange, la mesure des épaisseurs à l’état humide et à l’état sec, ainsi que la traçabilité des courbes de séchage permettent de détecter les moindres écarts avant qu’ils ne donnent lieu à des réclamations. Une infrastructure d’installation fiable, associée à un contrôle rigoureux des paramètres, constitue la seule stratégie efficace pour éliminer les défauts.
Get in touch
Ne laissez pas les imprécisions d’application compromettre la qualité de vos produits. L’équipe technique d’Eurotherm analyse les points critiques de votre installation afin d’identifier les facteurs de risque et de prévenir les défauts liés à l’application de peinture liquide. Contactez-nous pour déterminer la cause de l’anomalie et rétablir un niveau de finition excellent et constant.