


Learning Center
2026Difetti di verniciatura a liquido: cause e parametri di processo da controllare
Garantire un’applicazione impeccabile nella verniciatura industriale a liquido è un requisito tecnico imprescindibile, dal quale dipendono direttamente la resistenza alla corrosione, la durata del supporto e la resa estetica del manufatto. Un’anomalia superficiale non è mai casuale, ma rappresenta il segnale visibile di una deviazione nei parametri di processo. Comprendere le cause all’origine dei difetti di verniciatura consente di intervenire con tempestività sull’intero ciclo, dalla preparazione del pezzo alla gestione dell’ambiente di applicazione fino alla fase di essiccazione. Risolvere alla radice i problemi della verniciatura a liquido è l’unico modo per ottimizzare l’efficienza della linea e ridurre la percentuale di scarti.
Le principali tipologie di difetti e le loro origini
Garantire risultati di finitura impeccabili richiede la gestione sinergica di tre fattori chiave: la preparazione del supporto, l’ambiente di lavoro e le impostazioni dell’impianto. Tra i difetti verniciatura a liquido più comuni si riscontrano:
- 01
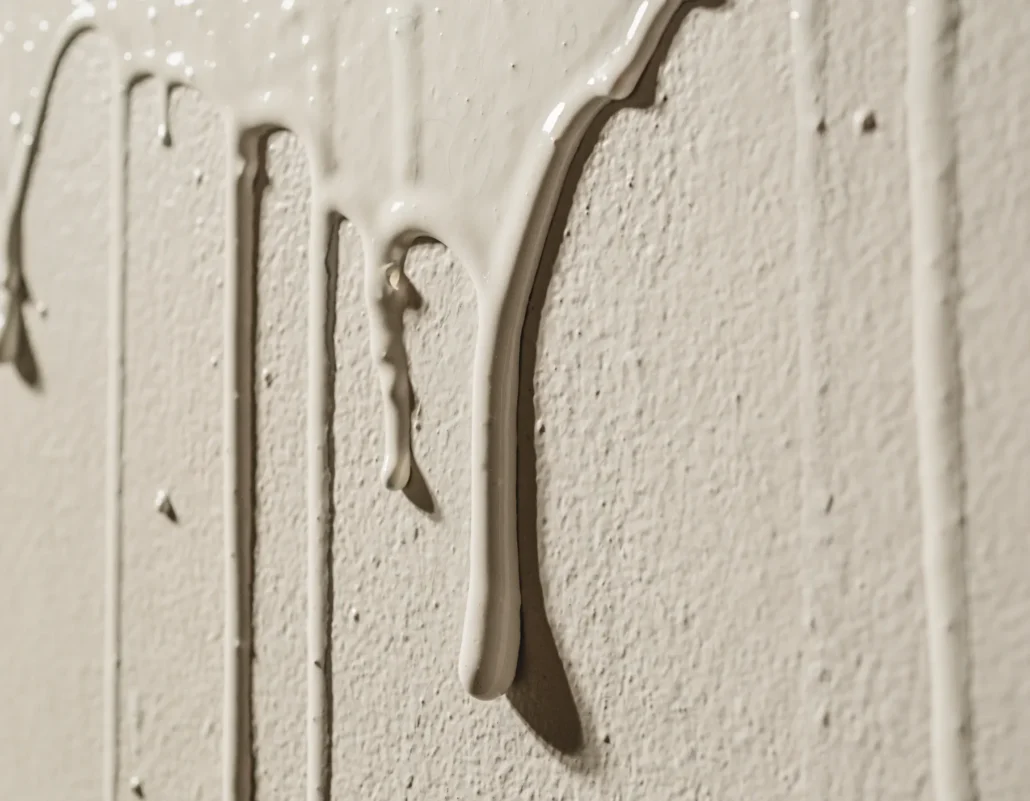
Colature e sgocciolature (sagging): si verificano quando il film applicato scivola prima dell’essiccazione o filmazione. Sono generalmente causate da una viscosità eccessivamente bassa della pittura, da un errato rapporto di diluizione, da un’eccessiva quantità di prodotto depositata in un’unica mano o da un’errata regolazione della pistola di spruzzo.
- 02
Crateri e schivature (fisheyes): si manifestano come avvallamenti circolari che mettono a nudo lo strato sottostante o il supporto. La causa principale risiede nella presenza di contaminanti a bassa tensione superficiale sul supporto (come oli, silicone, grassi o distaccanti) o nell’aria compressa usata per l’atomizzazione.
- 03
Buccia d’arancia: conferisce alla superficie un aspetto granuloso e increspato. Questo fenomeno indica una mancata o imperfetta distensione del film liquido, causata da una viscosità della miscela troppo elevata, da un’evaporazione troppo rapida del solvente, da una pressione di atomizzazione errata o da una distanza non ottimale della pistola dal pezzo.
- 04
Bolle e fori di spillo (popping e pinholes): sono micro-cavità o rilievi causati dall’intrappolamento di solventi o aria all’interno del film mentre la superficie esterna sta già essiccando. Questo accade quando i tempi di appassimento (flash-off) sono insufficienti prima dell’ingresso in forno, o a causa di un gradiente di temperatura troppo elevato nelle prime fasi di cottura.
- 05
Opacizzazione e sbiancamento (blushing): si verificano quando la pellicola perde brillantezza o mostra un velo lattescente superficiale. Il fenomeno è prevalentemente legato a un’elevata umidità relativa nell’ambiente di applicazione o all’uso di solventi a rapida evaporazione, che raffreddano la superficie provocando la condensazione dell’umidità atmosferica sul film ancora fresco.
- 06
Scarsa adesione e delaminazione: rappresentano le criticità più gravi, poiché portano al distacco del rivestimento dal supporto o tra le differenti mani applicate. Le cause risiedono quasi sempre in un pretrattamento chimico/meccanico inadeguato, nella presenza di residui oleosi sulla superficie o nel mancato rispetto delle finestre di sovra-applicazione.
Get in touch
Innalza gli standard qualitativi della tua linea di finitura eliminando le variabili che generano imperfezioni. I sistemi ingegnerizzati Eurotherm garantiscono una gestione rigorosa dei flussi d’aria, della filtrazione e delle condizioni termoigrometriche, assicurando stesure uniformi, ripetibili e prive di contaminazioni su ogni lotto produttivo.
Strategie per una prevenzione efficace
Azzerare l’insorgenza delle imperfezioni richiede una visione d’insieme capace di governare e stabilizzare ogni singola fase del ciclo produttivo. Le soluzioni impiantistiche firmate Eurotherm nascono proprio per azzerare le fluttuazioni operative e blindare gli standard qualitativi della finitura. L’azione preventiva comincia inevitabilmente dal pretrattamento della superficie: fasi mirate di sgrassaggio chimico, risciacquo demineralizzato e unasciugatura completa creano la base di ancoraggio ideale ed eliminano ogni traccia di contaminanti organici o distaccanti.
Spostandosi nella zona di applicazione, diventa prioritario il rigoroso isolamento microclimatico dell’ambiente di lavoro. Preservare livelli costanti di temperatura e umidità relativa, abbinati a sistemi di filtrazione dell’aria ad alta efficienza in cabina, consente di stabilizzare la reologia del prodotto e la velocità di evaporazione dei solventi, azzerando al contempo il rischio di deposizione di particelle inquinanti sul film ancora umido. A questo si affianca la corretta taratura dei parametri di spruzzo: la viscosità della vernice deve essere misurata e corretta in funzione delle condizioni ambientali, mentre la pressione dell’aria di atomizzazione e la portata dell’aerografo vanno regolate per garantire una nebulizzazione omogenea.
Infine, la fase di appassimento (flash-off) e il successivo passaggio nei forni di essiccazione devono seguire curve termiche graduali e perfettamente distribuite nella camera da cavo. Questo controllo evita fenomeni di ebollizione superficiale dei solventi e garantisce una reticolazione omogenea e priva di tensioni interne alla matrice polimerica.
Stabilità e controllo operativo
La continuità qualitativa del rivestimento si ottiene unicamente garantendo la totale ripetibilità delle condizioni operative. Programmare interventi manutentivi periodici sugli impianti di aspirazione e sui gruppi di filtrazione, unitamente al controllo costante della qualità dell’aria compressa (mediante essiccatori e disoleatori efficienti), evita variazioni impreviste nella deposizione del film.
Altrettanto fondamentale è l’adozione di protocolli di misurazione sistematici: il monitoraggio della viscosità della miscela, il rilievo degli spessori a umido e a secco e la tracciabilità delle curve di essiccazione consentono di intercettare minime derive prima che si traducano in contestazioni. Un’infrastruttura d’impianto affidabile abbinata a un rigoroso controllo dei parametri costituisce la sola strategia efficace per azzerare le difetti.
Get in touch
Non permettere che le imprecisioni di applicazione compromettano la qualità dei tuoi prodotti. Il team tecnico Eurotherm analizza le criticità del tuo impianto per isolare i fattori di rischio e prevenire i difetti della verniciatura a liquido. Contattaci per individuare la causa dell’anomalia e ripristinare uno standard di finitura eccellente e costante.