


Learning Center
2026Mängel bei der Nasslackierung: Ursachen und zu überwachende Prozessparameter
Die Gewährleistung eines einwandfreien Auftragsprozesses bei der industriellen Nasslackierung ist eine unverzichtbare technische Voraussetzung, von der die Korrosionsbeständigkeit, die Lebensdauer des Untergrunds und das ästhetische Erscheinungsbild des Produkts unmittelbar abhängen. Eine Oberflächenanomalie ist niemals zufällig, sondern stellt das sichtbare Anzeichen für eine Abweichung von den Prozessparametern dar. Das Verständnis der Ursachen von Lackierfehlern ermöglicht es, rechtzeitig im gesamten Prozesszyklus einzugreifen – von der Vorbereitung des Werkstücks über die Steuerung der Anwendungsumgebung bis hin zur Trocknungsphase. Die Probleme bei der Nasslackierung an der Wurzel zu lösen, ist der einzige Weg, um die Effizienz der Anlage zu optimieren und die Ausschussquote zu senken.
Die wichtigsten Arten von Defekten und ihre Ursprünge
Um einwandfreie Oberflächenergebnisse zu gewährleisten, ist das abgestimmte Zusammenspiel dreier Schlüsselfaktoren erforderlich: die Vorbereitung des Untergrunds, die Arbeitsumgebung und die Anlagenparameter. Zu den häufigsten Mängeln bei der Nasslackierung zählen:
- 01
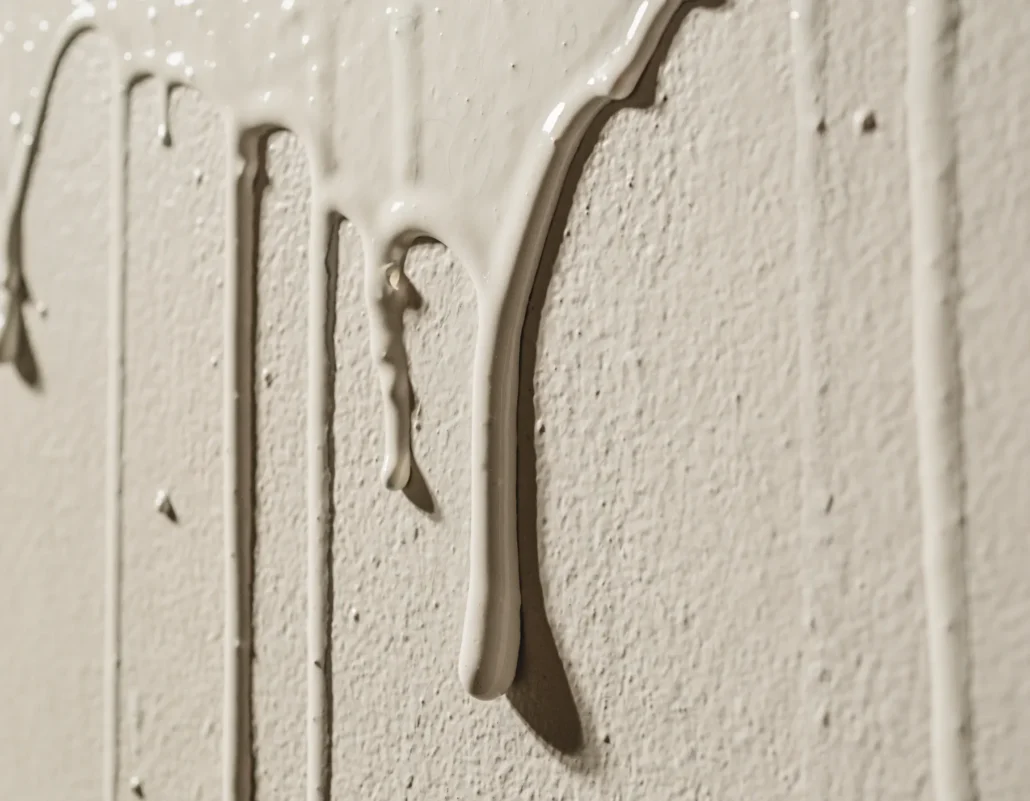
Läufer und Tropfen (Sagging): Diese treten auf, wenn der aufgetragene Film vor dem Trocknen oder der Filmbildung verläuft. Sie werden in der Regel durch eine zu niedrige Viskosität der Farbe, ein falsches Verdünnungsverhältnis, eine zu große Produktmenge in einem einzigen Anstrich oder eine falsche Einstellung der Spritzpistole verursacht.
- 02
Krater und Ausbuchtungen (Fisheyes): Diese zeigen sich als kreisförmige Vertiefungen, die die darunterliegende Schicht oder den Untergrund freilegen. Die Hauptursache liegt im Vorhandensein von Verunreinigungen mit niedriger Oberflächenspannung auf dem Untergrund (wie Öle, Silikon, Fette oder Trennmittel) oder in der zur Zerstäubung verwendeten Druckluft.
- 03
Orangenschale: Verleiht der Oberfläche ein körniges und welliges Aussehen. Dieses Phänomen deutet auf eine fehlende oder unvollständige Ausbreitung des Flüssigkeitsfilms hin, verursacht durch eine zu hohe Viskosität der Mischung, eine zu schnelle Verdunstung des Lösungsmittels, einen falschen Zerstäubungsdruck oder einen nicht optimalen Abstand der Spritzpistole zum Werkstück.
- 04
Blasen und Nadelstichlöcher (Popping und Pinholes): Hierbei handelt es sich um Mikrohohlräume oder Erhebungen, die dadurch entstehen, dass Lösungsmittel oder Luft im Inneren der Folie eingeschlossen werden, während die Außenfläche bereits trocknet. Dies geschieht, wenn die Ablüftzeiten (Flash-off) vor dem Einlauf in den Ofen unzureichend sind oder wenn in den ersten Brennphasen ein zu hoher Temperaturgradient vorliegt.
- 05
Trübung und Ausbleichen (Blushing): Diese Phänomene treten auf, wenn der Film seinen Glanz verliert oder einen milchigen Schleier auf der Oberfläche aufweist. Dieses Phänomen hängt vor allem mit einer hohen relativen Luftfeuchtigkeit am Anwendungsort oder mit der Verwendung schnell verdunstender Lösungsmittel zusammen, die die Oberfläche abkühlen und dadurch die Kondensation von Luftfeuchtigkeit auf der noch frischen Folie bewirken.
- 06
Mangelnde Haftung und Delaminierung: Dies sind die schwerwiegendsten Probleme, da sie dazu führen, dass sich die Beschichtung vom Untergrund oder zwischen den verschiedenen aufgetragenen Schichten ablöst. Die Ursachen liegen fast immer in einer unzureichenden chemischen bzw. mechanischen Vorbehandlung, in öligen Rückständen auf der Oberfläche oder in der Nichteinhaltung der Überlackierungsfristen.
Get in touch
Erhöhen Sie die Qualitätsstandards Ihrer Endbearbeitungslinie, indem Sie die Faktoren beseitigen, die zu Unvollkommenheiten führen. Die von Eurotherm entwickelten Systeme gewährleisten eine präzise Steuerung der Luftströme, der Filterung sowie der thermohygrometrischen Bedingungen und sorgen so für gleichmäßige, reproduzierbare und kontaminationsfreie Beschichtungen bei jeder Produktionscharge.
Strategien für eine wirksame Prävention
Um das Auftreten von Mängeln vollständig zu verhindern, ist ein ganzheitlicher Ansatz erforderlich, der jede einzelne Phase des Produktionszyklus steuert und stabilisiert. Die von Eurotherm entwickelten Anlagenlösungen wurden genau zu diesem Zweck konzipiert: um betriebliche Schwankungen zu beseitigen und die Qualitätsstandards der Oberflächenveredelung zu sichern. Die vorbeugenden Maßnahmen beginnen zwangsläufig mit der Vorbehandlung der Oberfläche: Gezielte Schritte wie die chemische Entfettung, das Spülen mit entmineralisiertem Wasser und eine vollständige Trocknung schaffen die ideale Haftgrundlage und beseitigen jegliche Spuren organischer Verunreinigungen oder Trennmittel.
Im Anwendungsbereich rückt die strenge mikroklimatische Isolierung der Arbeitsumgebung in den Vordergrund. Die Aufrechterhaltung konstanter Temperatur- und relativer Feuchtigkeitswerte in Verbindung mit hocheffizienten Luftfiltersystemen in der Kabine ermöglicht es, die Rheologie des Produkts und die Verdunstungsgeschwindigkeit der Lösungsmittel zu stabilisieren und gleichzeitig das Risiko der Ablagerung von Schadstoffpartikeln auf dem noch feuchten Film vollständig auszuschließen. Hinzu kommt die korrekte Einstellung der Sprühparameter: Die Viskosität des Lacks muss gemessen und entsprechend den Umgebungsbedingungen angepasst werden, während der Zerstäubungsluftdruck und der Durchfluss der Spritzpistole so reguliert werden müssen, dass eine gleichmäßige Zerstäubung gewährleistet ist.
Schließlich müssen die Trocknungsphase (Flash-off) und der anschließende Durchlauf durch die Trockenöfen nach allmählichen und in der Hohlkammer perfekt verteilten Temperaturverläufen erfolgen. Diese Steuerung verhindert ein oberflächliches Verdampfen der Lösungsmittel und gewährleistet eine homogene Vernetzung der Polymermatrix ohne innere Spannungen.
Stabilität und Betriebskontrolle
Die gleichbleibende Qualität der Beschichtung lässt sich nur durch die Gewährleistung einer vollständigen Wiederholbarkeit der Betriebsbedingungen erreichen. Die Planung regelmäßiger Wartungsarbeiten an den Absauganlagen und Filteranlagen sowie die ständige Überwachung der Druckluftqualität (mithilfe effizienter Trockner und Ölabscheider) verhindern unerwartete Schwankungen bei der Beschichtung.
Ebenso entscheidend ist die Einführung systematischer Messprotokolle: Die Überwachung der Viskosität der Mischung, die Erfassung der Nass- und Trockenschichtdicken sowie die Rückverfolgbarkeit der Trocknungskurven ermöglichen es, selbst kleinste Abweichungen zu erkennen, bevor diese zu Beanstandungen führen. Eine zuverlässige Anlageninfrastruktur in Verbindung mit einer strengen Kontrolle der Parameter ist die einzige wirksame Strategie, um Fehler vollständig zu vermeiden.
Get in touch
Lassen Sie nicht zu, dass Ungenauigkeiten bei der Anwendung die Qualität Ihrer Produkte beeinträchtigen. Das technische Team von Eurotherm analysiert die kritischen Punkte Ihrer Anlage, um Risikofaktoren zu identifizieren und Mängel bei der Nasslackierung zu vermeiden. Kontaktieren Sie uns, um die Ursache der Störung zu ermitteln und wieder einen exzellenten und gleichbleibenden Oberflächenstandard zu erreichen.