


CASE STUDY
2026Installation automatique de peinture liquide pour pièces lourdes
Client
Somefer
Objectif
- Internaliser et doubler la capacité de production de l’atelier de peinture
- Garantir des normes élevées en matière d’esthétique et de protection afin de répondre aux exigences des principaux constructeurs européens
- Bénéficier d’une flexibilité opérationnelle maximale en gérant différents cycles de peinture au sein d’une ligne compacte
Défis
- Assurer la manutention sûre, fiable et précise de composants imposants pesant plus de 12,5 tonnes
- Optimiser les flux de travail en combinant l’automatisation robotisée, une répétabilité maximale et la rapidité des changements de cycle
Impact
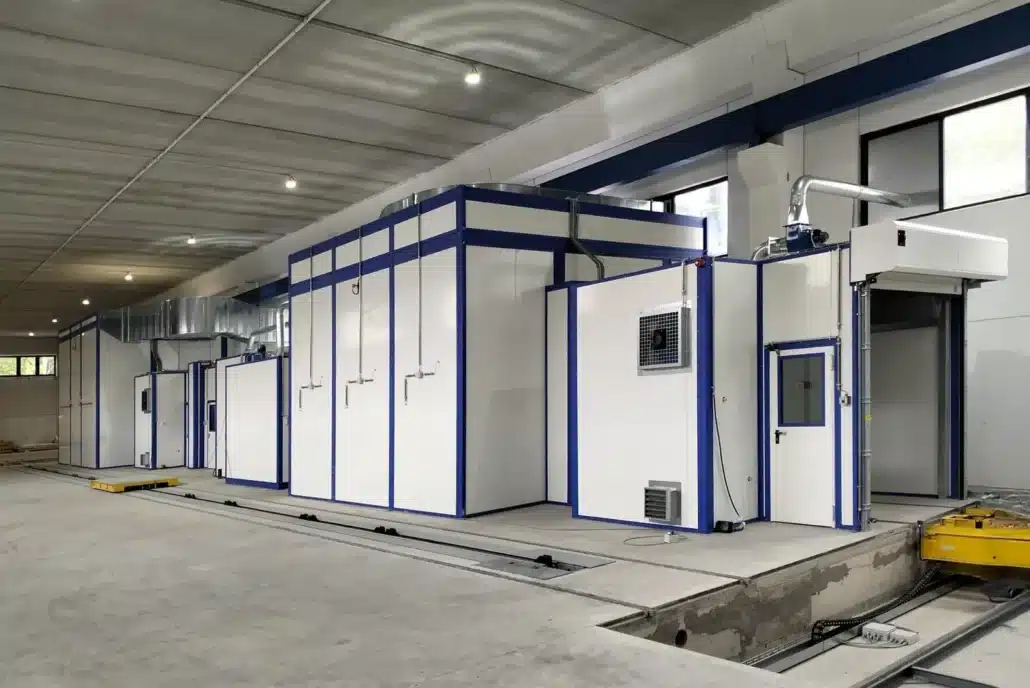
L’installation conçue par Eurotherm répond aux exigences rigoureuses du secteur en matière de qualité et d’exploitation, permettant ainsi à Somefer de doubler sa capacité de production et de garantir des résultats constants, reproductibles et entièrement documentables. L’approche de conception d’Eurotherm a permis d’internaliser entièrement la finition des produits, en éliminant les temps morts et en optimisant l’utilisation des matières premières à base d’eau, ce qui s’est traduit par une réduction sensible des déchets et des coûts d’exploitation.
Les solutions mises en œuvre se distinguent par :
- Système de manutention à haut débit reposant sur des navettes et des skids au sol, conçu par Eurotherm pour la manutention sûre et précise de pièces complexes pesant jusqu’à 12,5 tonnes.
- Automatisation robotisée sur chariot aérien à 11 axes équipé d’un double pistolet, permettant l’application d’une couche d’apprêt et d’une finition sans aucun temps de changement de produit et sans nettoyage continu des circuits.
- Gestion écologique et efficace des produits à base d’eau grâce à une centrale de dosage de haute précision et à un système d’application électrostatique, avec des tolérances de mélange inférieures à 1 %.
- Architecture modulaire comprenant des postes manuels et des fours indépendants, conçue pour intégrer sans ralentissement aussi bien les cycles de finition standard que les traitements spéciaux tels que le gaufrage.


Préparation de surface à haut débit
La première phase du processus concerne la préparation de surface des composants et leur manutention structurelle le long de la ligne. Après les opérations d’usinage mécanique et le grenaillage automatique garantissant un haut degré de propreté de surface, les pièces parviennent à la station de chargement. Eurotherm a développé un système de transport au sol basé sur des navettes équipées de skids fixés à un convoyeur à rouleaux, spécialement conçu pour supporter et déplacer des charges exceptionnelles dépassant 12,5 tonnes. Cette architecture garantit une stabilité et une précision maximales lors du positionnement, tout en intégrant une zone dédiée aux finitions mécaniques manuelles et aux contrôles préliminaires avant l’entrée dans la zone de peinture proprement dite.
Cabine de peinture automatique dotée d’une robotisation de pointe
La deuxième phase du système s’articule autour de la cabine de peinture liquide automatisée signée Eurotherm. L’application est assurée par un robot Lesta suspendu à un chariot aérien doté de 11 axes de mouvement, commandé par une programmation à auto-apprentissage et un logiciel CAO/FAO dédié. L’innovation fondamentale réside dans l’adoption d’une configuration à double pistolet, qui sépare nettement les conduites de l’apprêt de celles de la laque de finition. Cette solution technique permet d’effectuer des cycles d’application « humide sur humide » avec un temps de séchage intermédiaire d’environ 15 minutes, ce qui élimine les interruptions liées au lavage des conduites et évite le double passage des pièces sur la ligne.


Centrale de dosage et d’application électrostatique de produits à base d’eau
La troisième phase concerne le contrôle et l’alimentation des produits de peinture. Dans le local technique adjacent à la cabine automatique, Eurotherm a mis en place un système avancé de gestion des produits bicomposants à base d’eau. Conçue selon des normes d’ingénierie issues du secteur automobile, l’installation utilise un doseur électronique automatique équipé de débitmètres optiques de haute précision et d’une technologie d’injection directe. Le contrôle rigoureux du rapport de catalyse et une tolérance de dosage inférieure à 1 % assurent une répétabilité maximale et une application électrostatique uniforme sur la pièce, garantissant ainsi le respect total des formulations établies.
Cuisson, séchage et lignes dédiées aux traitements spéciaux
La phase finale du cycle comprend le traitement thermique de séchage et la réalisation des finitions personnalisées. Une fois l’application automatique de la peinture terminée, les pièces traversent la zone de séchage et le four de cuisson principal. Afin de répondre aux demandes spécifiques des clients nécessitant des traitements particuliers, tels que le gaufrage à haute densité utilisé pour uniformiser l’aspect des surfaces ou masquer les imperfections des pièces moulées, la ligne conçue par Eurotherm intègre une cabine manuelle dédiée aux retouches et au gaufrage, dotée d’un four de séchage indépendant. Cette flexibilité garantit une transition aisée entre les processus standard rapides et les traitements offrant un rendement esthétique et fonctionnel très élevé.
