


CASE STUDY
2026Automatische Nasslackieranlage für schwere Werkstücke
Kunde
Somefer
Ziel
- Die Produktionskapazität der Lackierabteilung zu internalisieren und zu verdoppeln
- Gewährleistung hoher ästhetischer und sicherheitstechnischer Standards, um den Anforderungen der führenden europäischen Hersteller gerecht zu werden
- Erzielen Sie maximale betriebliche Flexibilität durch die Abwicklung unterschiedlicher Lackierzyklen in einer kompakten Anlage
Herausforderungen
- Gewährleistung eines sicheren, zuverlässigen und präzisen Transports von massiven Bauteilen mit einem Gewicht von über 12,5 Tonnen
- Optimierung der Arbeitsabläufe durch die Kombination von robotergestützter Automatisierung, maximaler Wiederholgenauigkeit und schnellen Umrüstzeiten
Auswirkungen
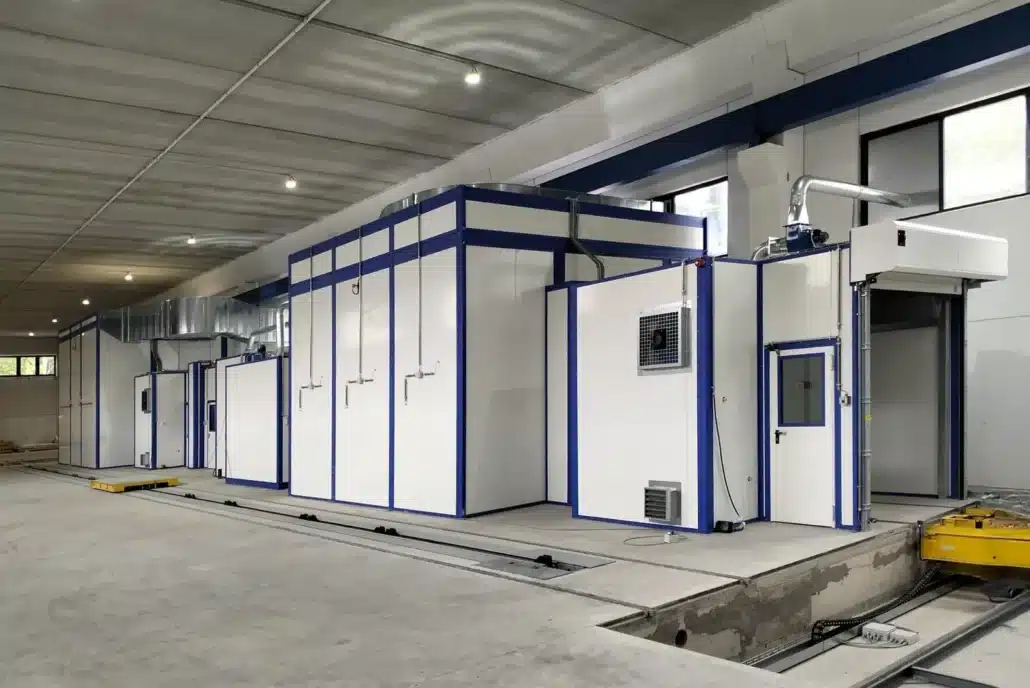
Die von Eurotherm entwickelte Anlage erfüllt die strengen qualitativen und betrieblichen Anforderungen der Branche und ermöglicht es Somefer, seine Produktionskapazität zu verdoppeln und konstante, wiederholbare sowie vollständig dokumentierbare Ergebnisse zu gewährleisten. Der Planungsansatz von Eurotherm ermöglichte es, die Endbearbeitung der Produkte vollständig intern durchzuführen, wodurch Stillstandzeiten vollständig vermieden und der Einsatz wasserbasierter Rohstoffe optimiert wurden – mit einer deutlichen Reduzierung von Abfall und Betriebskosten.
Die umgesetzten Lösungen zeichnen sich durch Folgendes aus:
- Ein auf Shuttles und bodengestützten Skids basierendes Transportsystem mit hoher Tragfähigkeit, das von Eurotherm für die sichere und präzise Handhabung komplexer Werkstücke mit einem Gewicht von bis zu 12,5 Tonnen entwickelt wurde.
- Robotergestützte Automatisierung auf einem 11-Achsen-Hängebahnsystem mit Doppelpistole, die das Auftragen von Grundierung und Decklack ohne Produktwechselzeiten und ohne ständige Reinigung der Kreisläufe ermöglicht.
- Umweltfreundliche und effiziente Verarbeitung von Produkten auf Wasserbasis mittels einer hochpräzisen Dosierstation und elektrostatischer Abgabe mit Mischungstoleranzen von weniger als einem Prozent.
- Modularer Aufbau mit manuellen Stationen und unabhängigen Öfen, der so konzipiert ist, dass sowohl Standard-Veredelungszyklen als auch Sonderbearbeitungen wie das Prägen ohne Verzögerungen integriert werden können.


Oberflächenvorbereitung mit hohem Durchsatz
Die erste Phase des Prozesses umfasst die Oberflächenvorbereitung der Bauteile und den strukturellen Transport entlang der Fertigungslinie. Nach der mechanischen Bearbeitung und dem automatischen Strahlen mit hohem Oberflächenreinigungsgrad gelangen die Werkstücke zur Verladestation. Eurotherm hat ein bodengestütztes Transportsystem entwickelt, das auf Shuttles mit an einer Rollenbahn befestigten Skids basiert und speziell für das Tragen und den Transport von Sonderlasten mit einem Gewicht von über 12,5 Tonnen konzipiert wurde. Diese Konstruktion gewährleistet maximale Stabilität und Präzision bei der Positionierung und umfasst einen Bereich, der für manuelle mechanische Endbearbeitungen und Vorabkontrollen vor dem Eintritt in den eigentlichen Lackierbereich vorgesehen ist.
Automatische Lackierkabine mit fortschrittlicher Robotertechnik
Im Mittelpunkt der zweiten Phase des Systems steht die automatische Nasslackierkabine von Eurotherm. Der Lackauftrag erfolgt durch einen Lesta-Roboter, der an einem Hängewagen mit 11 Bewegungsachsen befestigt ist und über eine selbstlernende Programmierung sowie eine spezielle CAD-CAM-Software gesteuert wird. Die wesentliche Innovation besteht in der Verwendung einer Doppelpistolen-Konfiguration, die die Leitungen für die Grundierung und die für den Decklack klar voneinander trennt. Diese technische Maßnahme ermöglicht die Durchführung von Nass-in-Nass-Auftragszyklen mit einer Zwischenabtrocknungszeit von etwa 15 Minuten, wodurch Unterbrechungen aufgrund der Reinigung der Leitungen entfallen und ein doppelter Durchlauf der Teile entlang der Linie vermieden wird.


Anlage zur elektrostatischen Dosierung und Abgabe von Produkten auf Wasserbasis
Die dritte Phase betrifft die Steuerung und Zuführung der Lackprodukte. Im Technikraum neben der automatischen Lackierkabine hat Eurotherm ein fortschrittliches System für die Handhabung von wasserbasierten Zweikomponentenprodukten vorgesehen. Die Anlage wurde nach technischen Standards aus der Automobilindustrie konzipiert und nutzt einen automatischen elektronischen Dosierer, der mit hochpräzisen optischen Durchflussmessern und Direkteinspritztechnologie ausgestattet ist. Die strenge Kontrolle des Katalysatorverhältnisses und eine Dosiertoleranz von weniger als einem Prozent gewährleisten höchste Wiederholgenauigkeit und einen gleichmäßigen elektrostatischen Auftrag auf das Bauteil, wodurch die vollständige Einhaltung der festgelegten Rezepturen sichergestellt wird.
Brennung, Trocknung und spezielle Anlagen für besondere Behandlungen
Die letzte Phase des Fertigungszyklus umfasst die thermische Trocknungsbehandlung und die Durchführung individueller Oberflächenveredelungen. Nach Abschluss des automatischen Lackauftrags durchlaufen die Werkstücke den Trocknungsbereich und den Hauptbrennofen. Um den spezifischen Anforderungen von Kunden gerecht zu werden, die besondere Bearbeitungsverfahren benötigen, wie beispielsweise die hochdichte Prägung, die zur Vereinheitlichung des Oberflächenbildes oder zur Kaschierung von Unregelmäßigkeiten bei Gussteilen eingesetzt wird, verfügt die von Eurotherm entwickelte Anlage über eine manuelle Kabine für Nachbesserungen und Prägungen mit einem dazugehörigen, unabhängigen Trocknungsofen. Diese Flexibilität gewährleistet einen reibungslosen Übergang von schnellen Standardprozessen zu Behandlungen mit höchster ästhetischer und funktionaler Qualität.
